
현장 진단보고서를 공장 반입 분해점검으로 검증
안녕 하십니까 ? 모닥입니다
이번 사례는 지난 7월 전동기의 TRIP원인 진단 요청에 의거 진단결과 고객보고 후
10월이 되어 공장반입되어 현장 진단보고서를 공장 반입 분해점검으로 검증한 결과입니다.
750kW 고압 전동기 BEARING TEMPERATURE TRIP RCA 및 재발방지 사례
현장 진단은 고장 원인의 방향을 찾는 과정이며, 공장 반입 분해점검은 그 판단을 실제 상태로 검증하는 과정입니다.
그러나.
"한국중전기가 가장 중요하게 생각하는 것"은 진단과 검증 자체가 아니라,
"같은 고장이 다시 발생하지 않도록 재발 원인을 제거하는 것"입니다.
본 사례는 750kW, 4극, 6.6kV 고압 전동기에서 발생한
반부하측(NDE) BEARING TEMPERATURE 상승 TRIP에 대하여, 현장 진단 고객보고 후
공장 반입 분해점검으로 진단 결과를 검증하고 재발방지 대책까지 수립한 사례입니다.
1. 현장 진단 고객보고
운전 중 NDE BEARING TEMPERATURE 상승으로 TRIP이 발생하였으며, 재기동 후에도 약 5분 이내 동일 현상으로 정지되었습니다.
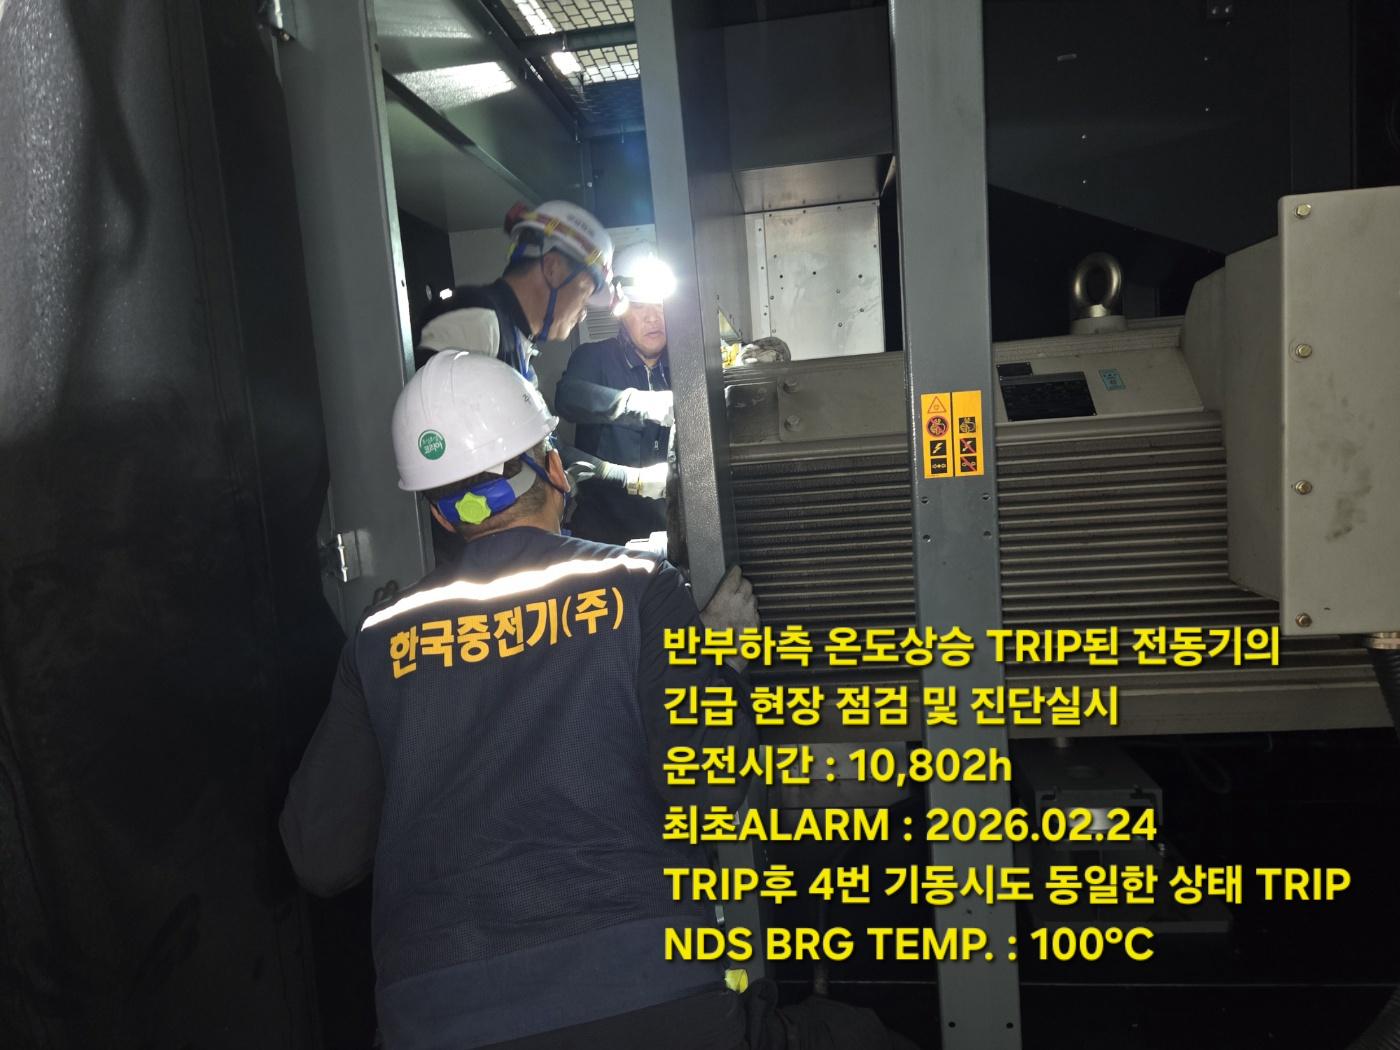
[사진 1] NDE BEARING TEMP. HIGH → TRIP 현장점검 및 진단
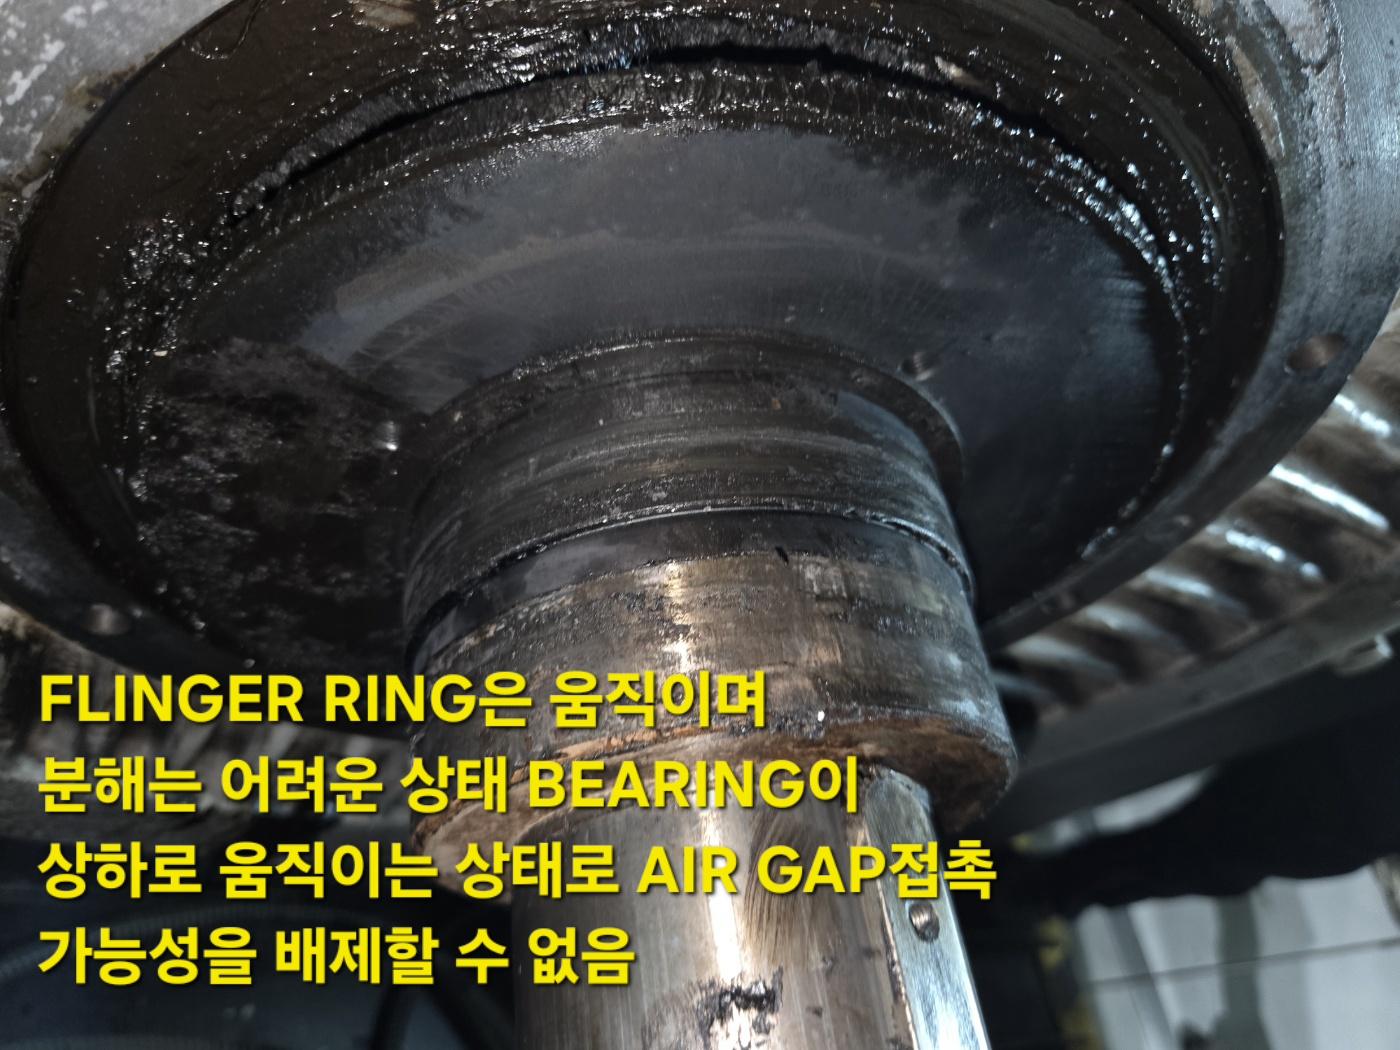 [사진 2] 현장 DE BEARING 상태
반복 TRIP 양상과 베어링부 상태를 고려할 때, 단순 SENSOR 오동작이 아닌 실제 베어링부의 윤활 및 기계적 이상 가능성이 높다고 판단하였습니다.
2. 공장 반입 분해점검 결과
공장 반입 후 DE/NDE 양측을 분해점검한 결과, BEARING 내부의 정상적인 GREASE 충전 상태가 미흡하였습니다.
특히 NDE 측은 GREASE 공급 통로 내 GREASE 부재, 내륜–SHAFT CREEP 및 소착 상태가 확인되었습니다.
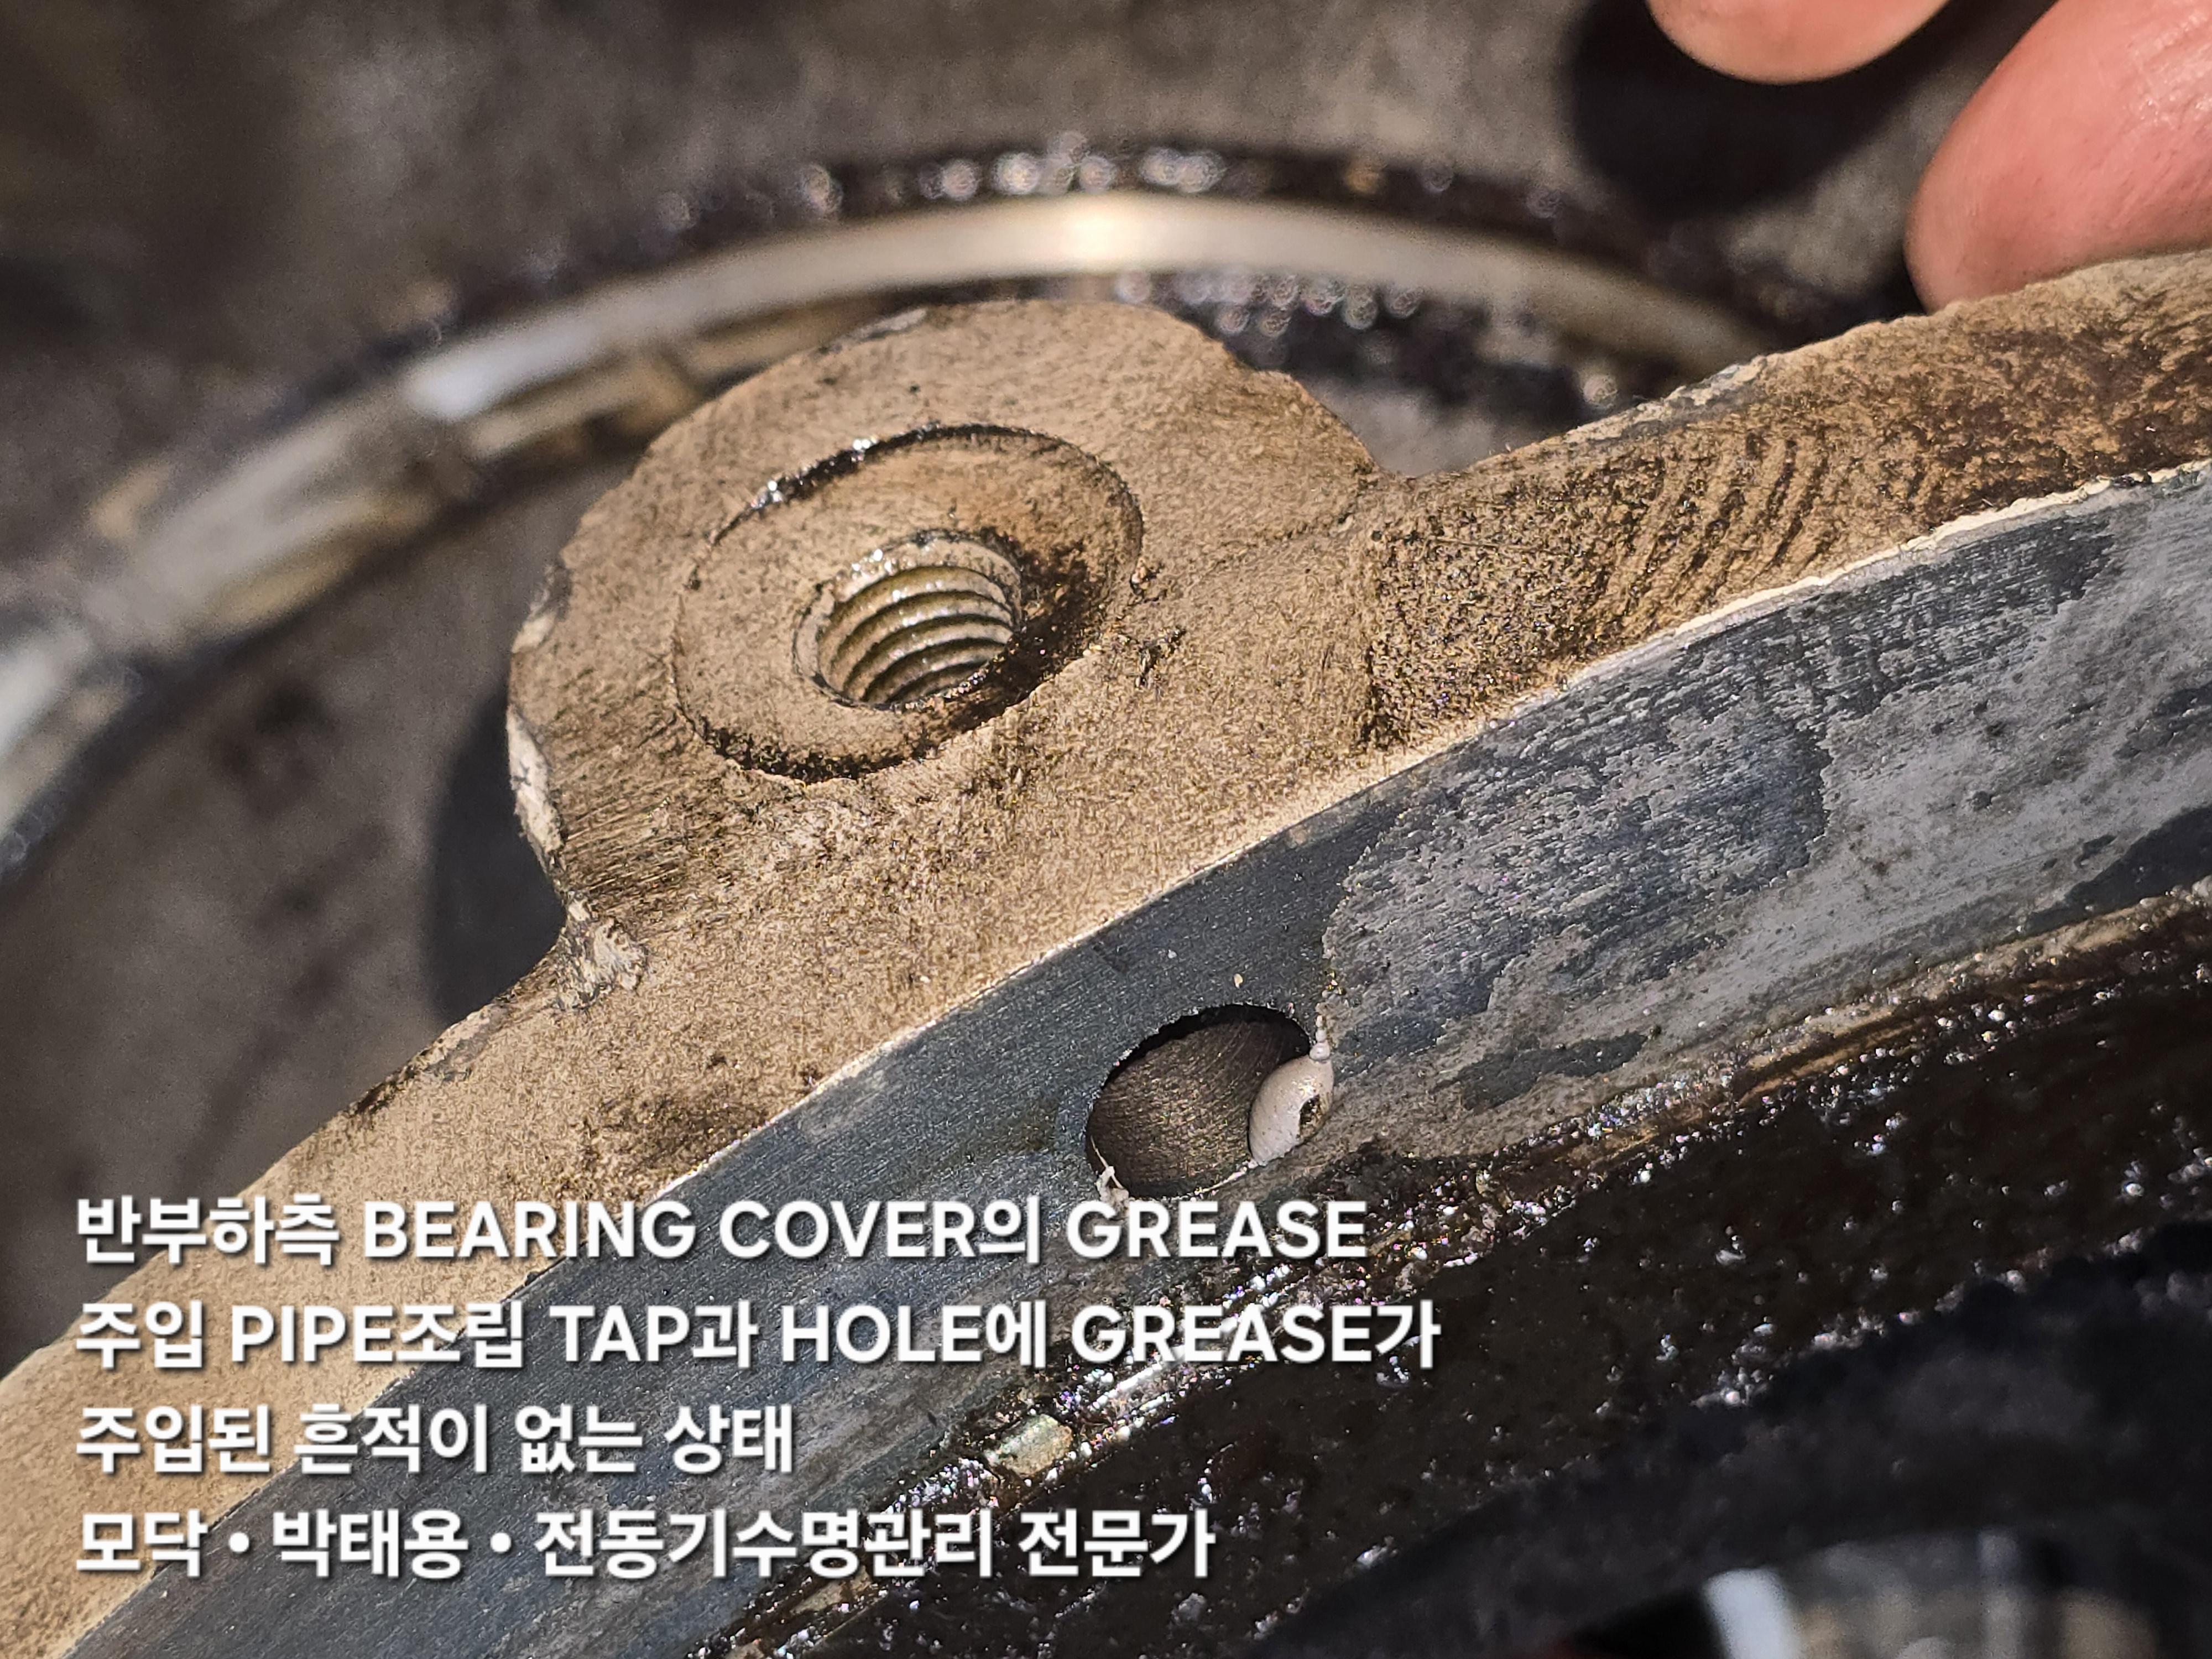
[사진 3 ] NDE GREASE 공급 통로 내 GREASE 부재 확인
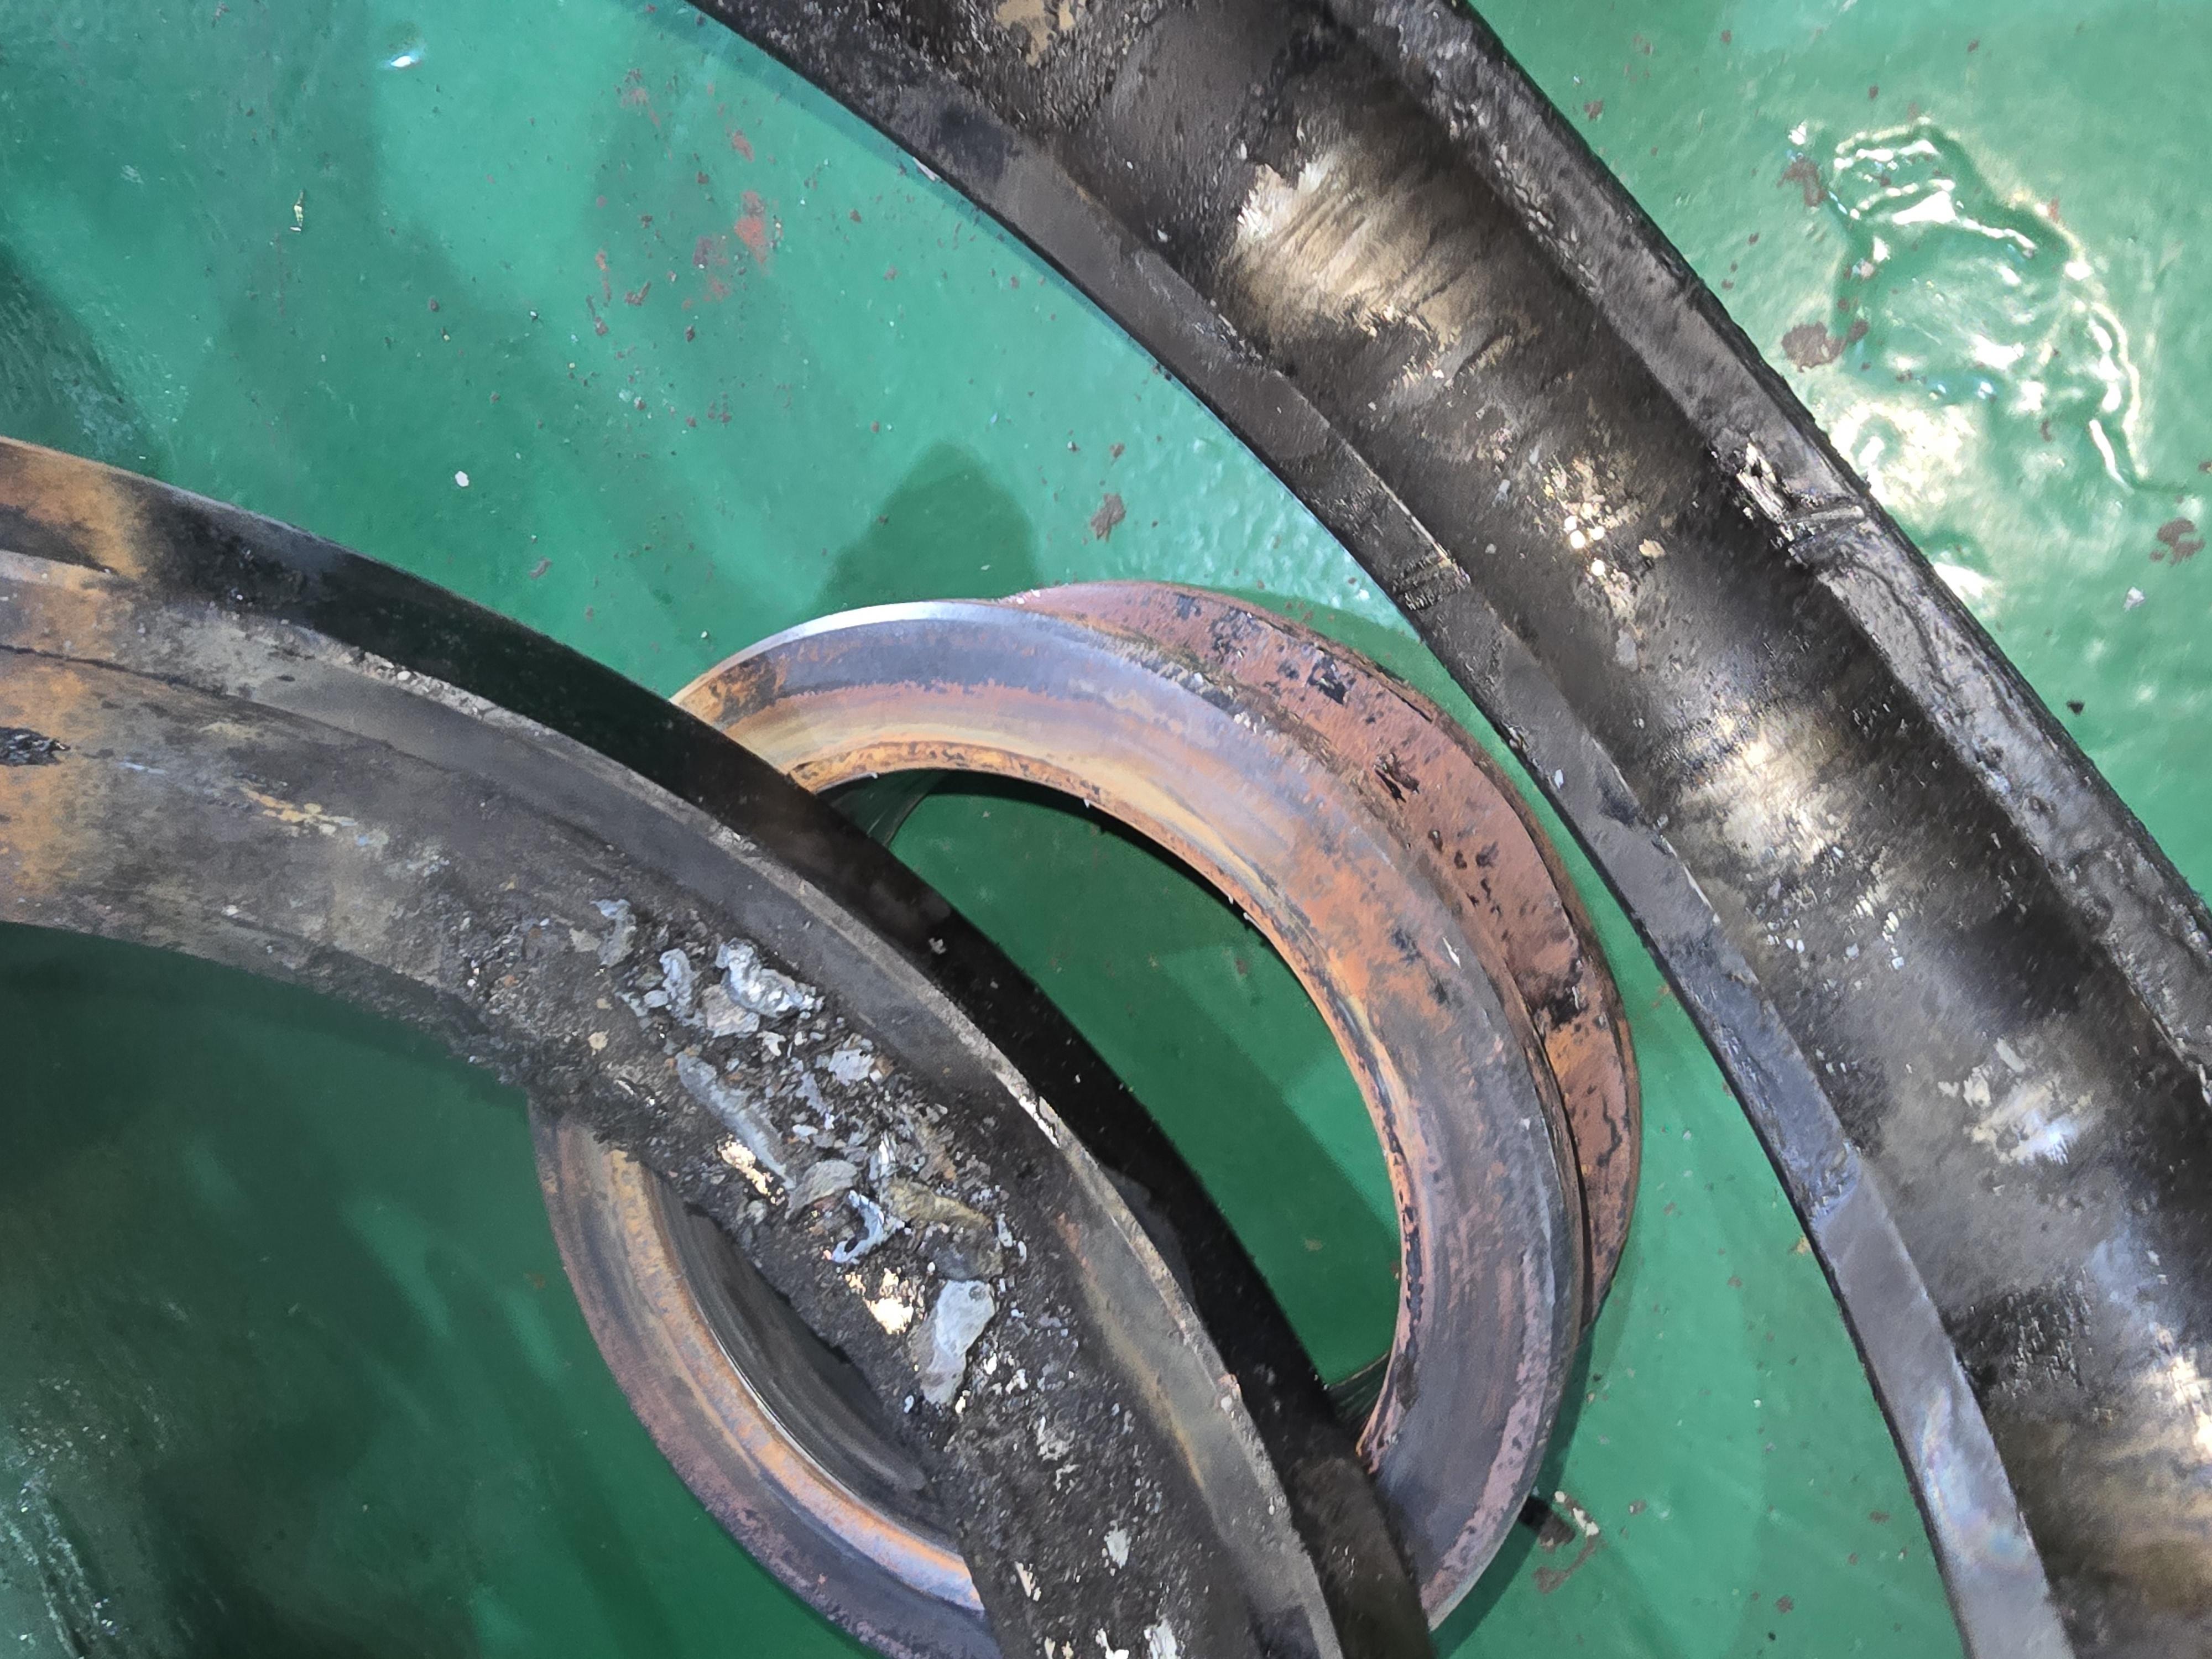 [사진 4 ] NDE BEARING 손상 상태
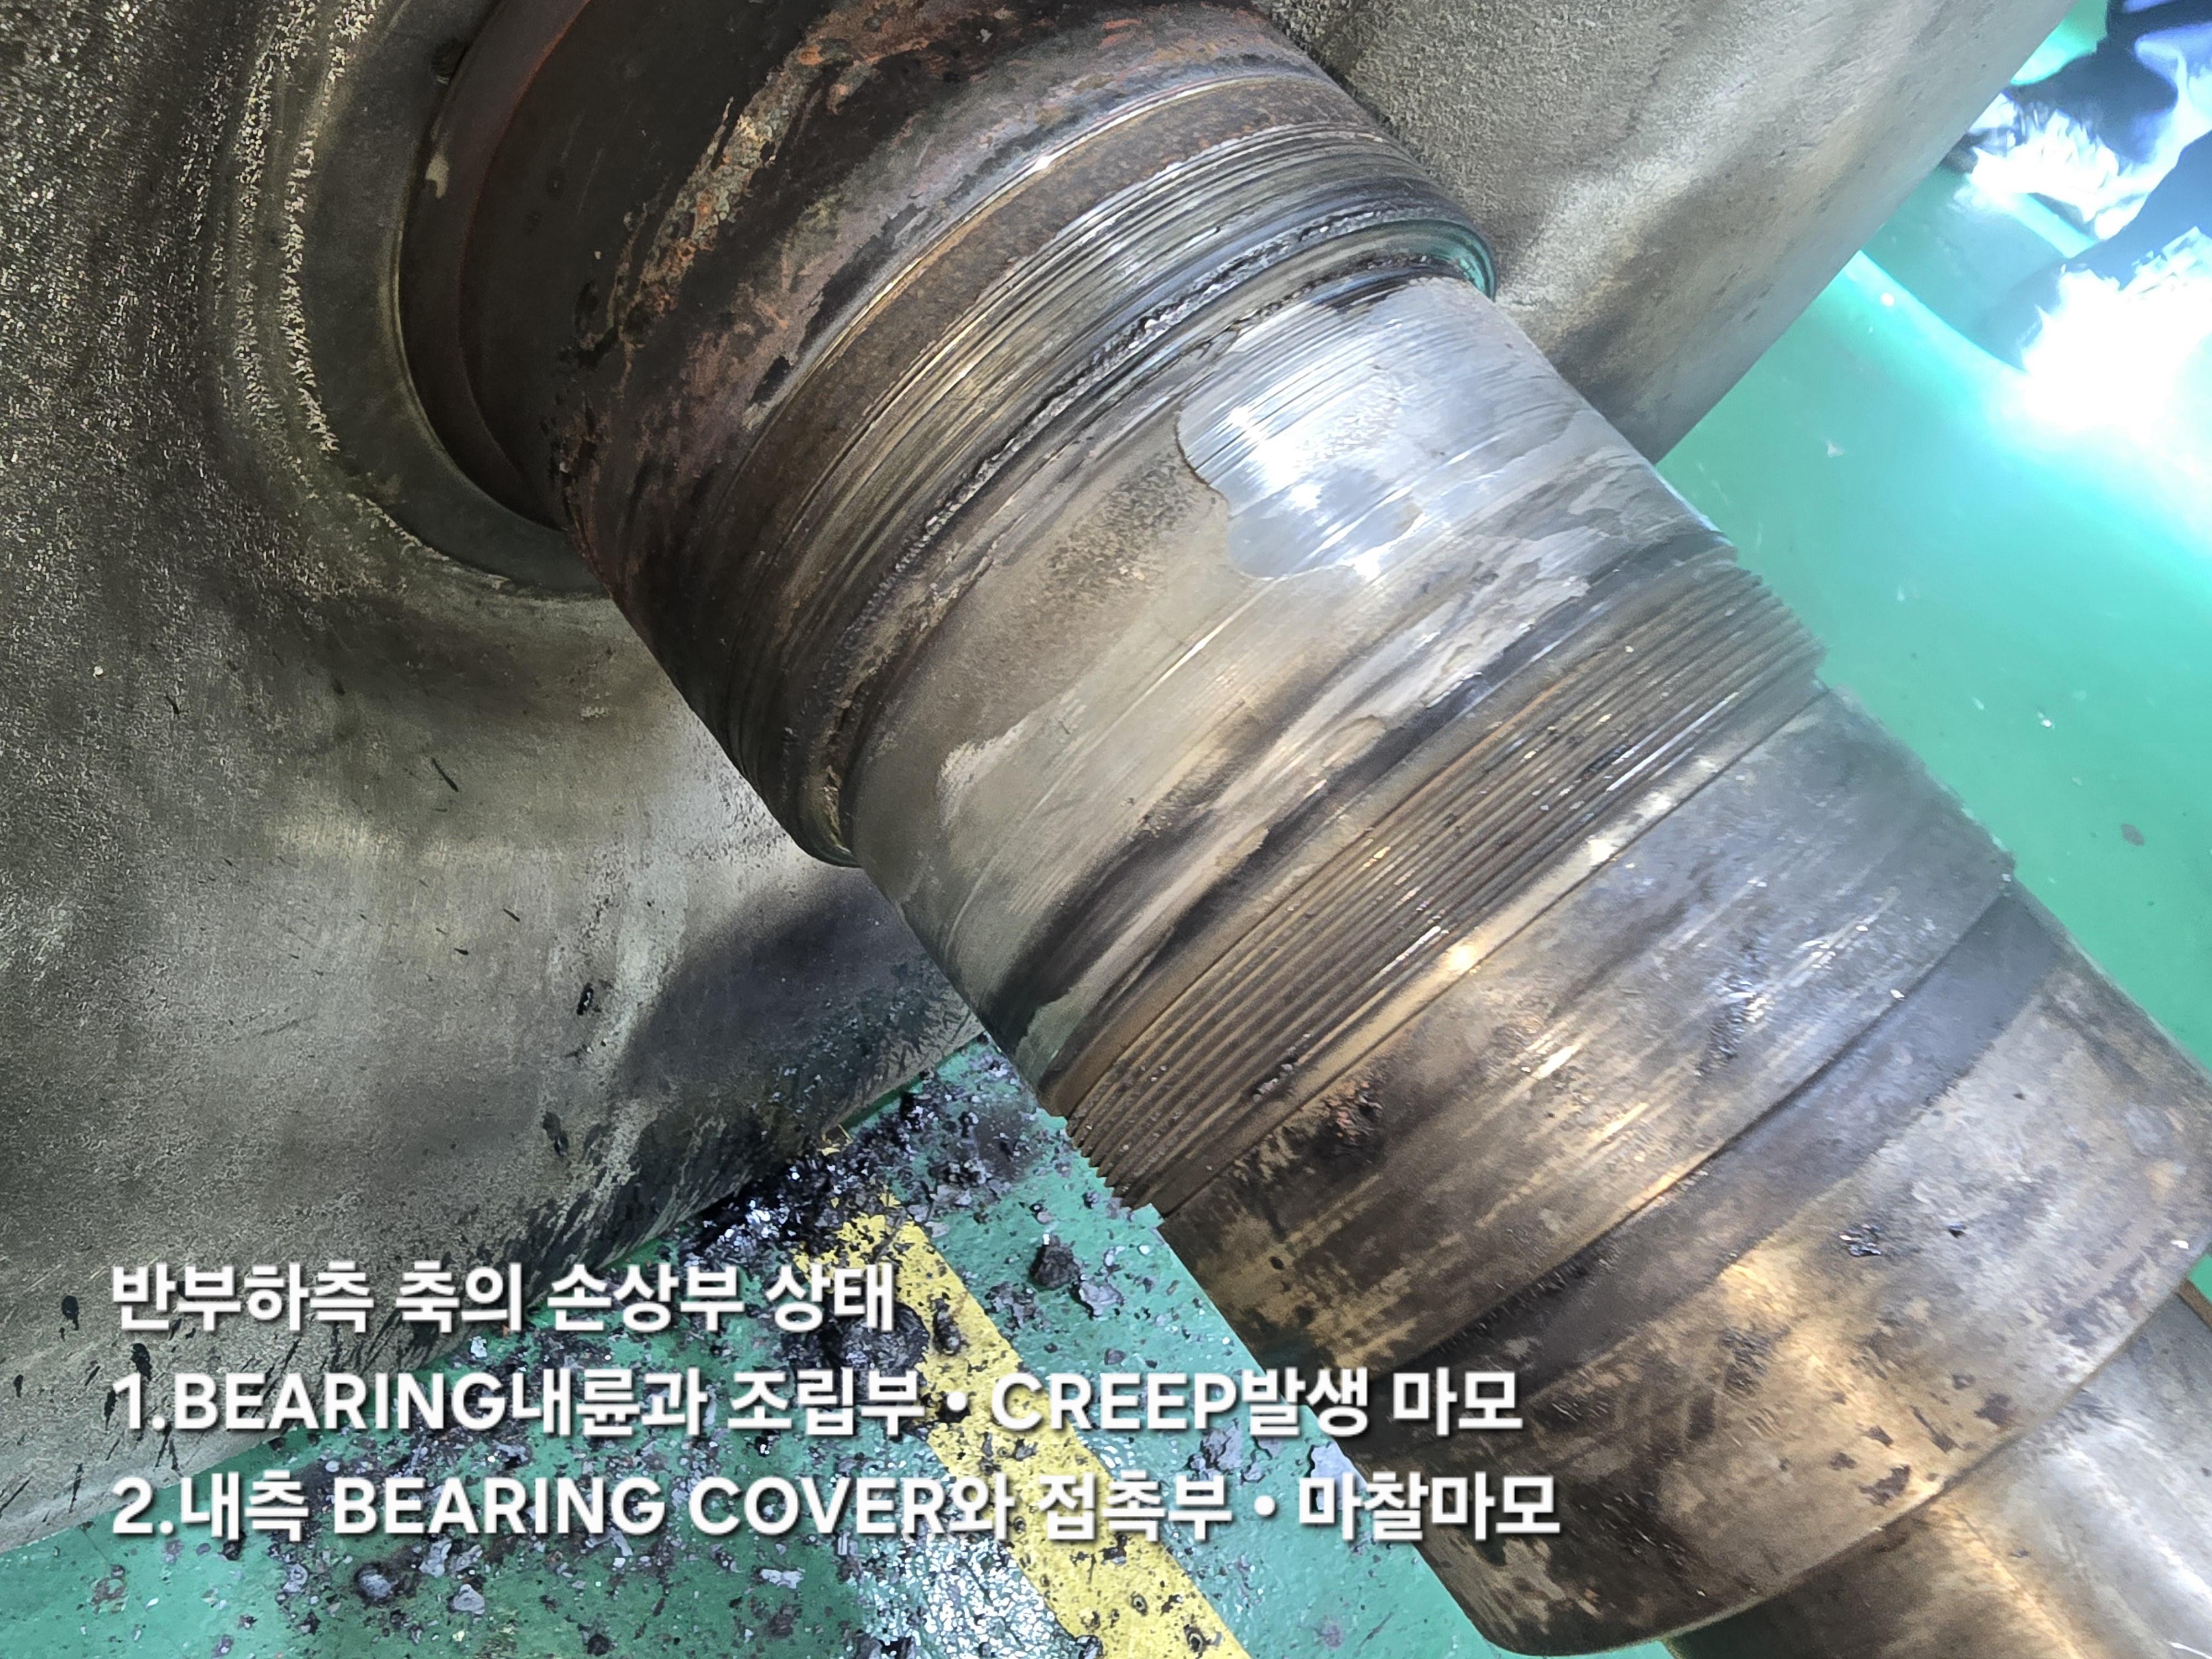 [사진 5 ] NDE SHAFT JOURNAL의 CREEP·FRETTING·마모 흔적
또한 내륜–SHAFT CREEP에 따른 상대 움직임으로 내측 COVER와 SHAFT가 접촉하였으며,
반복 마찰에 의해 COVER CRACK이 발생한 것으로 확인되었습니다.
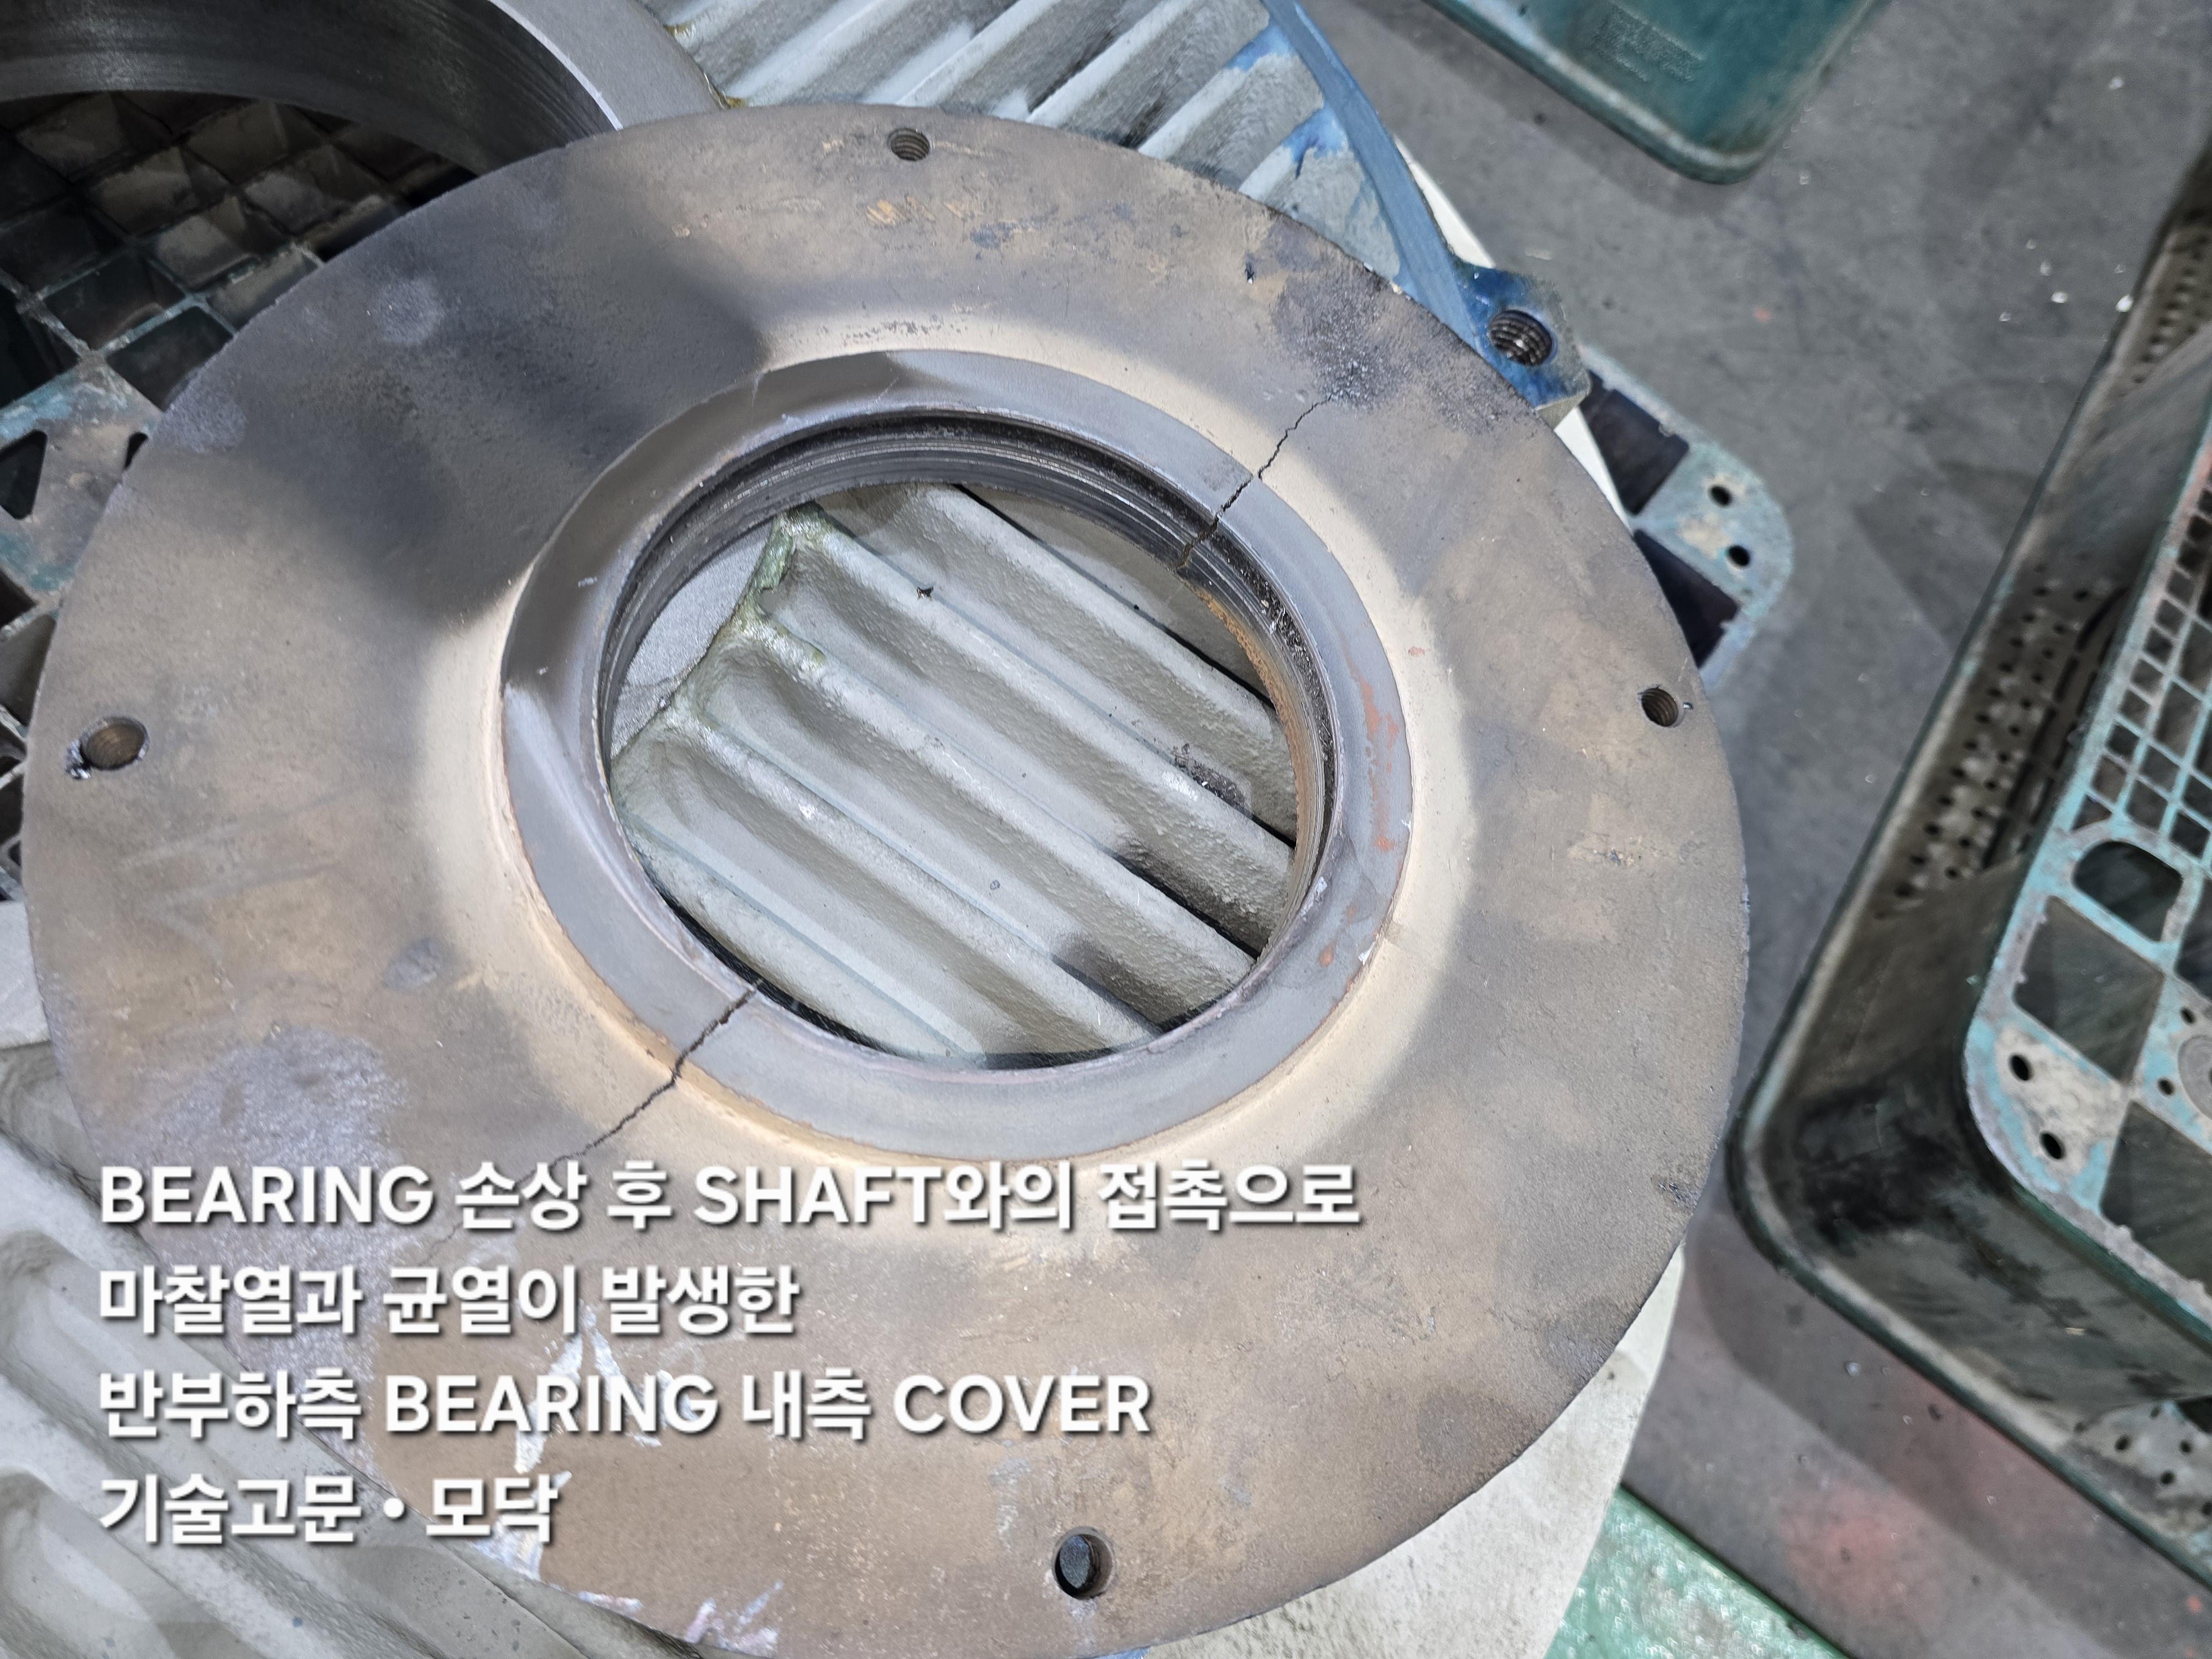 [사진 6 ] 내측 COVER와 SHAFT 접촉부 및 CRACK 상태
반면 고정자 권선과 CORE 상태는 양호하여, 기계부 손상이 전기부까지 확대되기 전에 정지된 것으로 평가되었습니다.
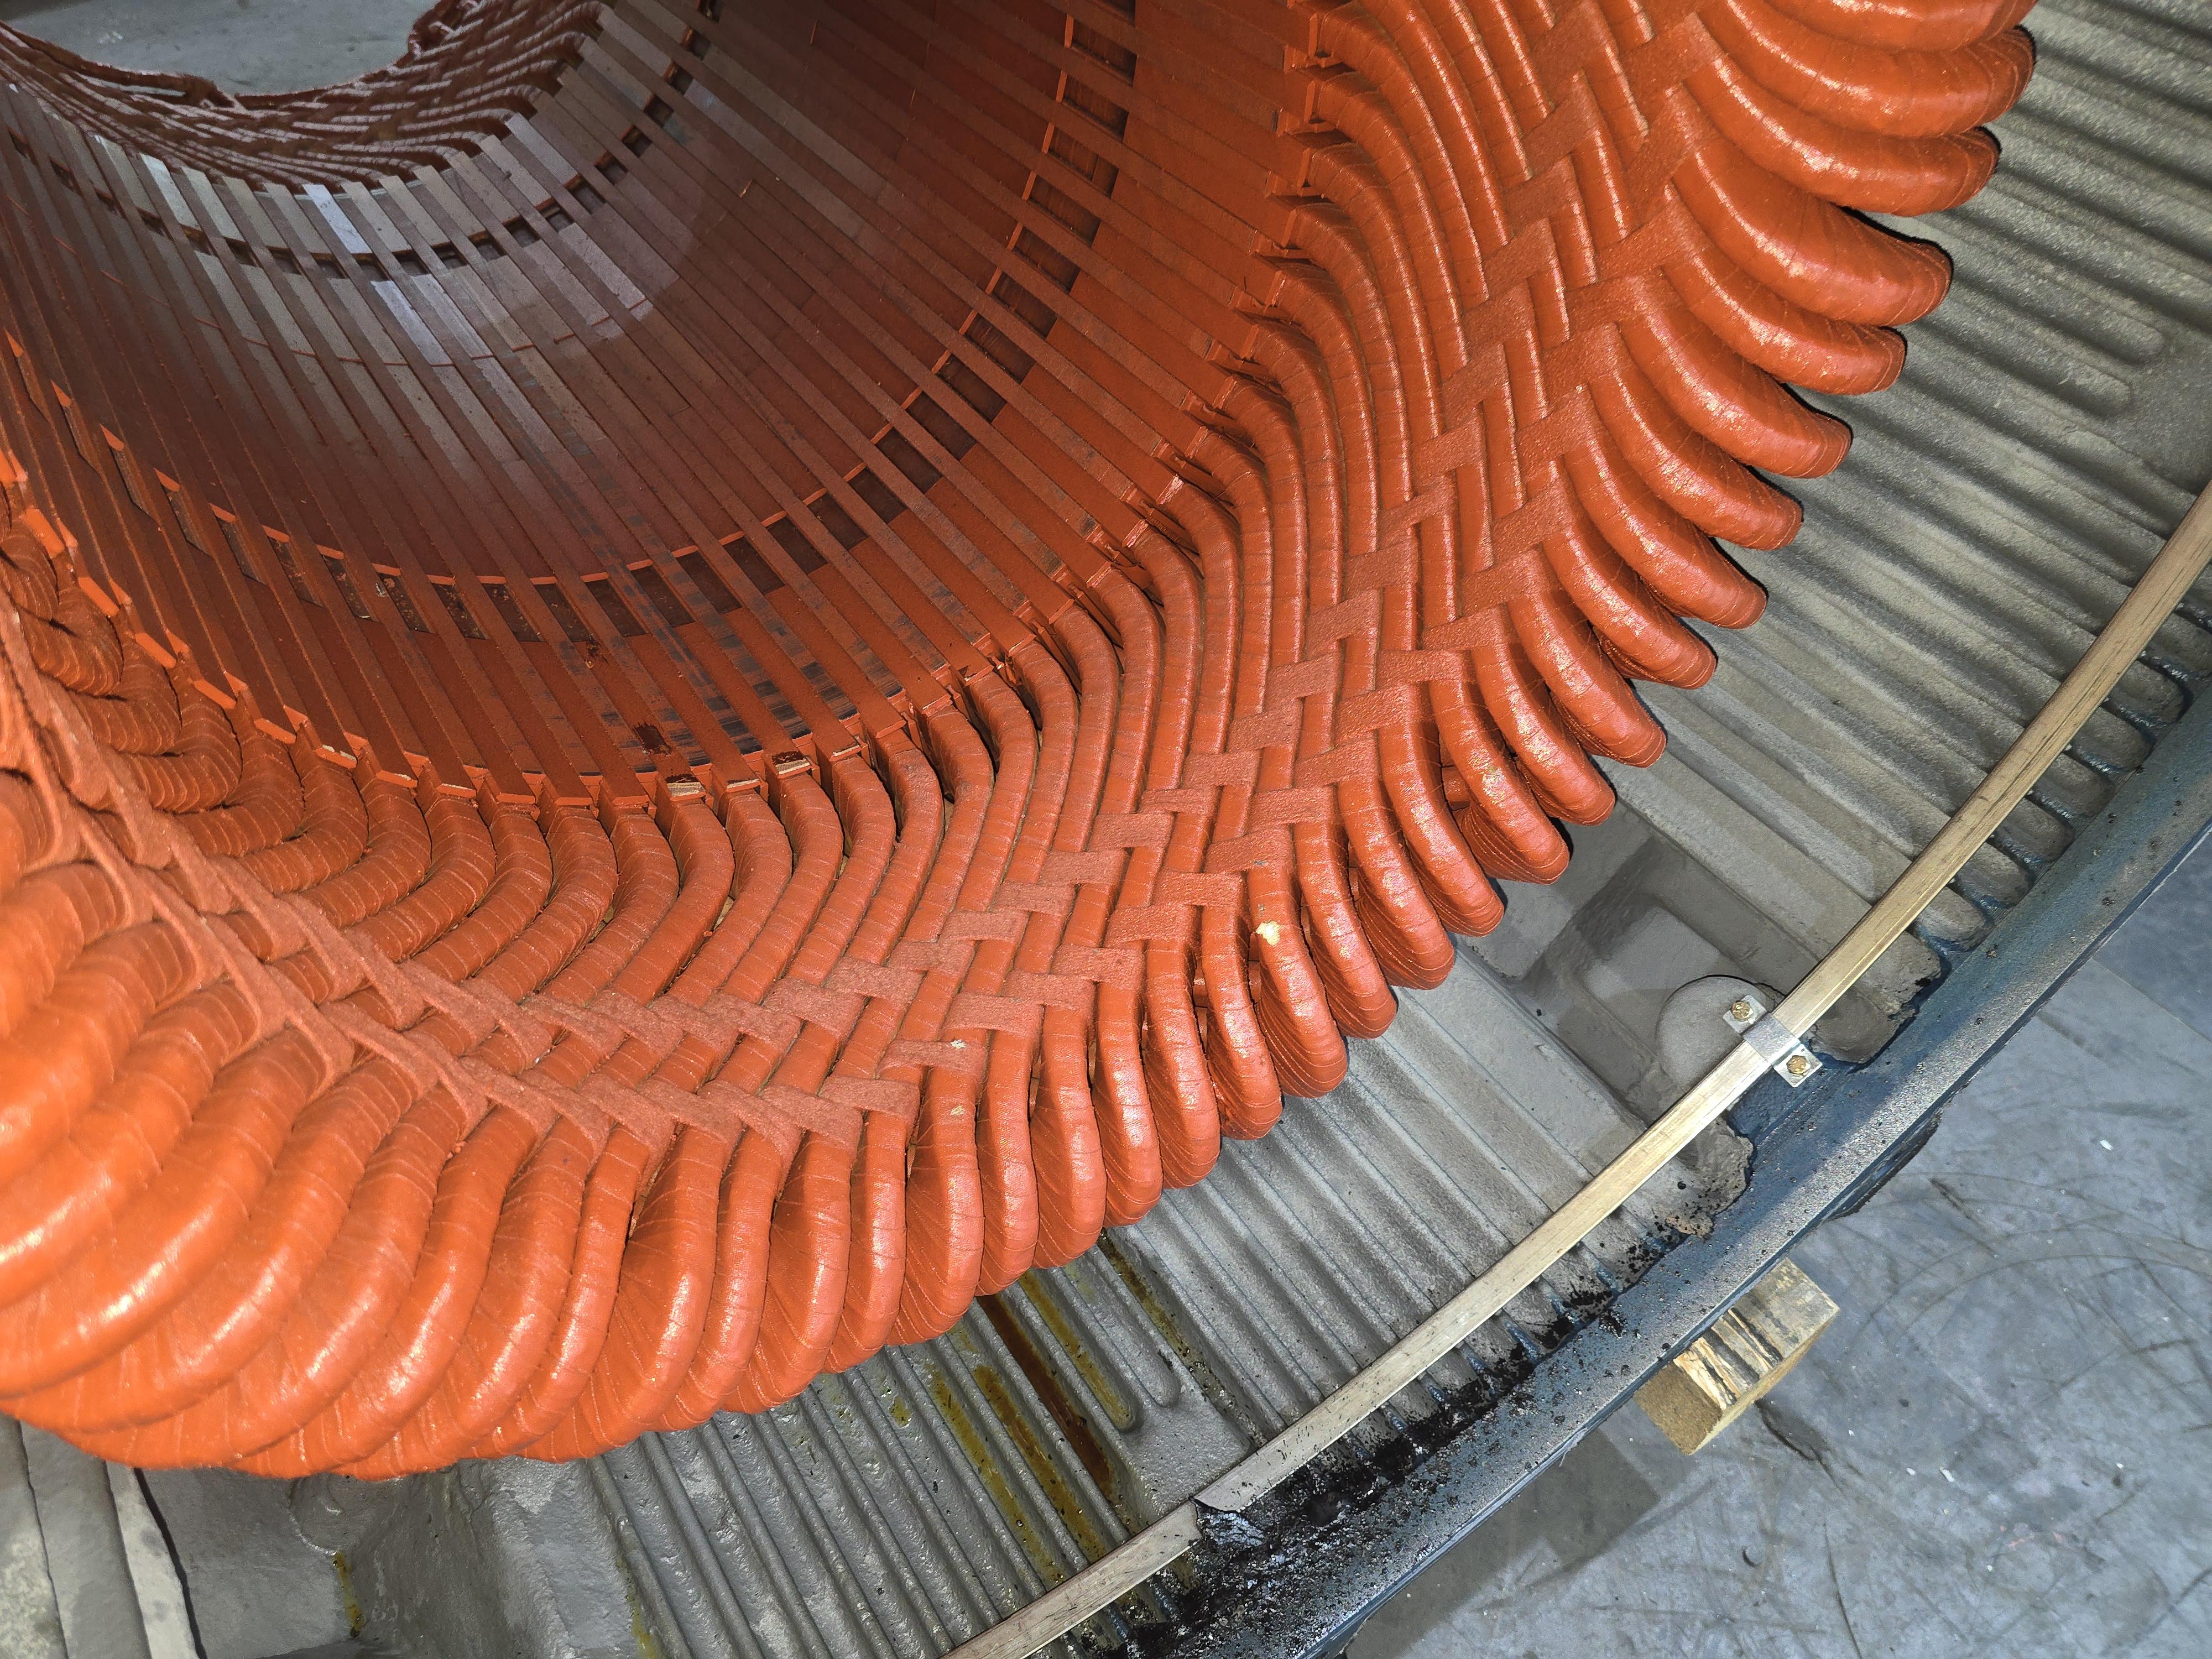 [사진 7 ] 고정자 권선 상태 양호
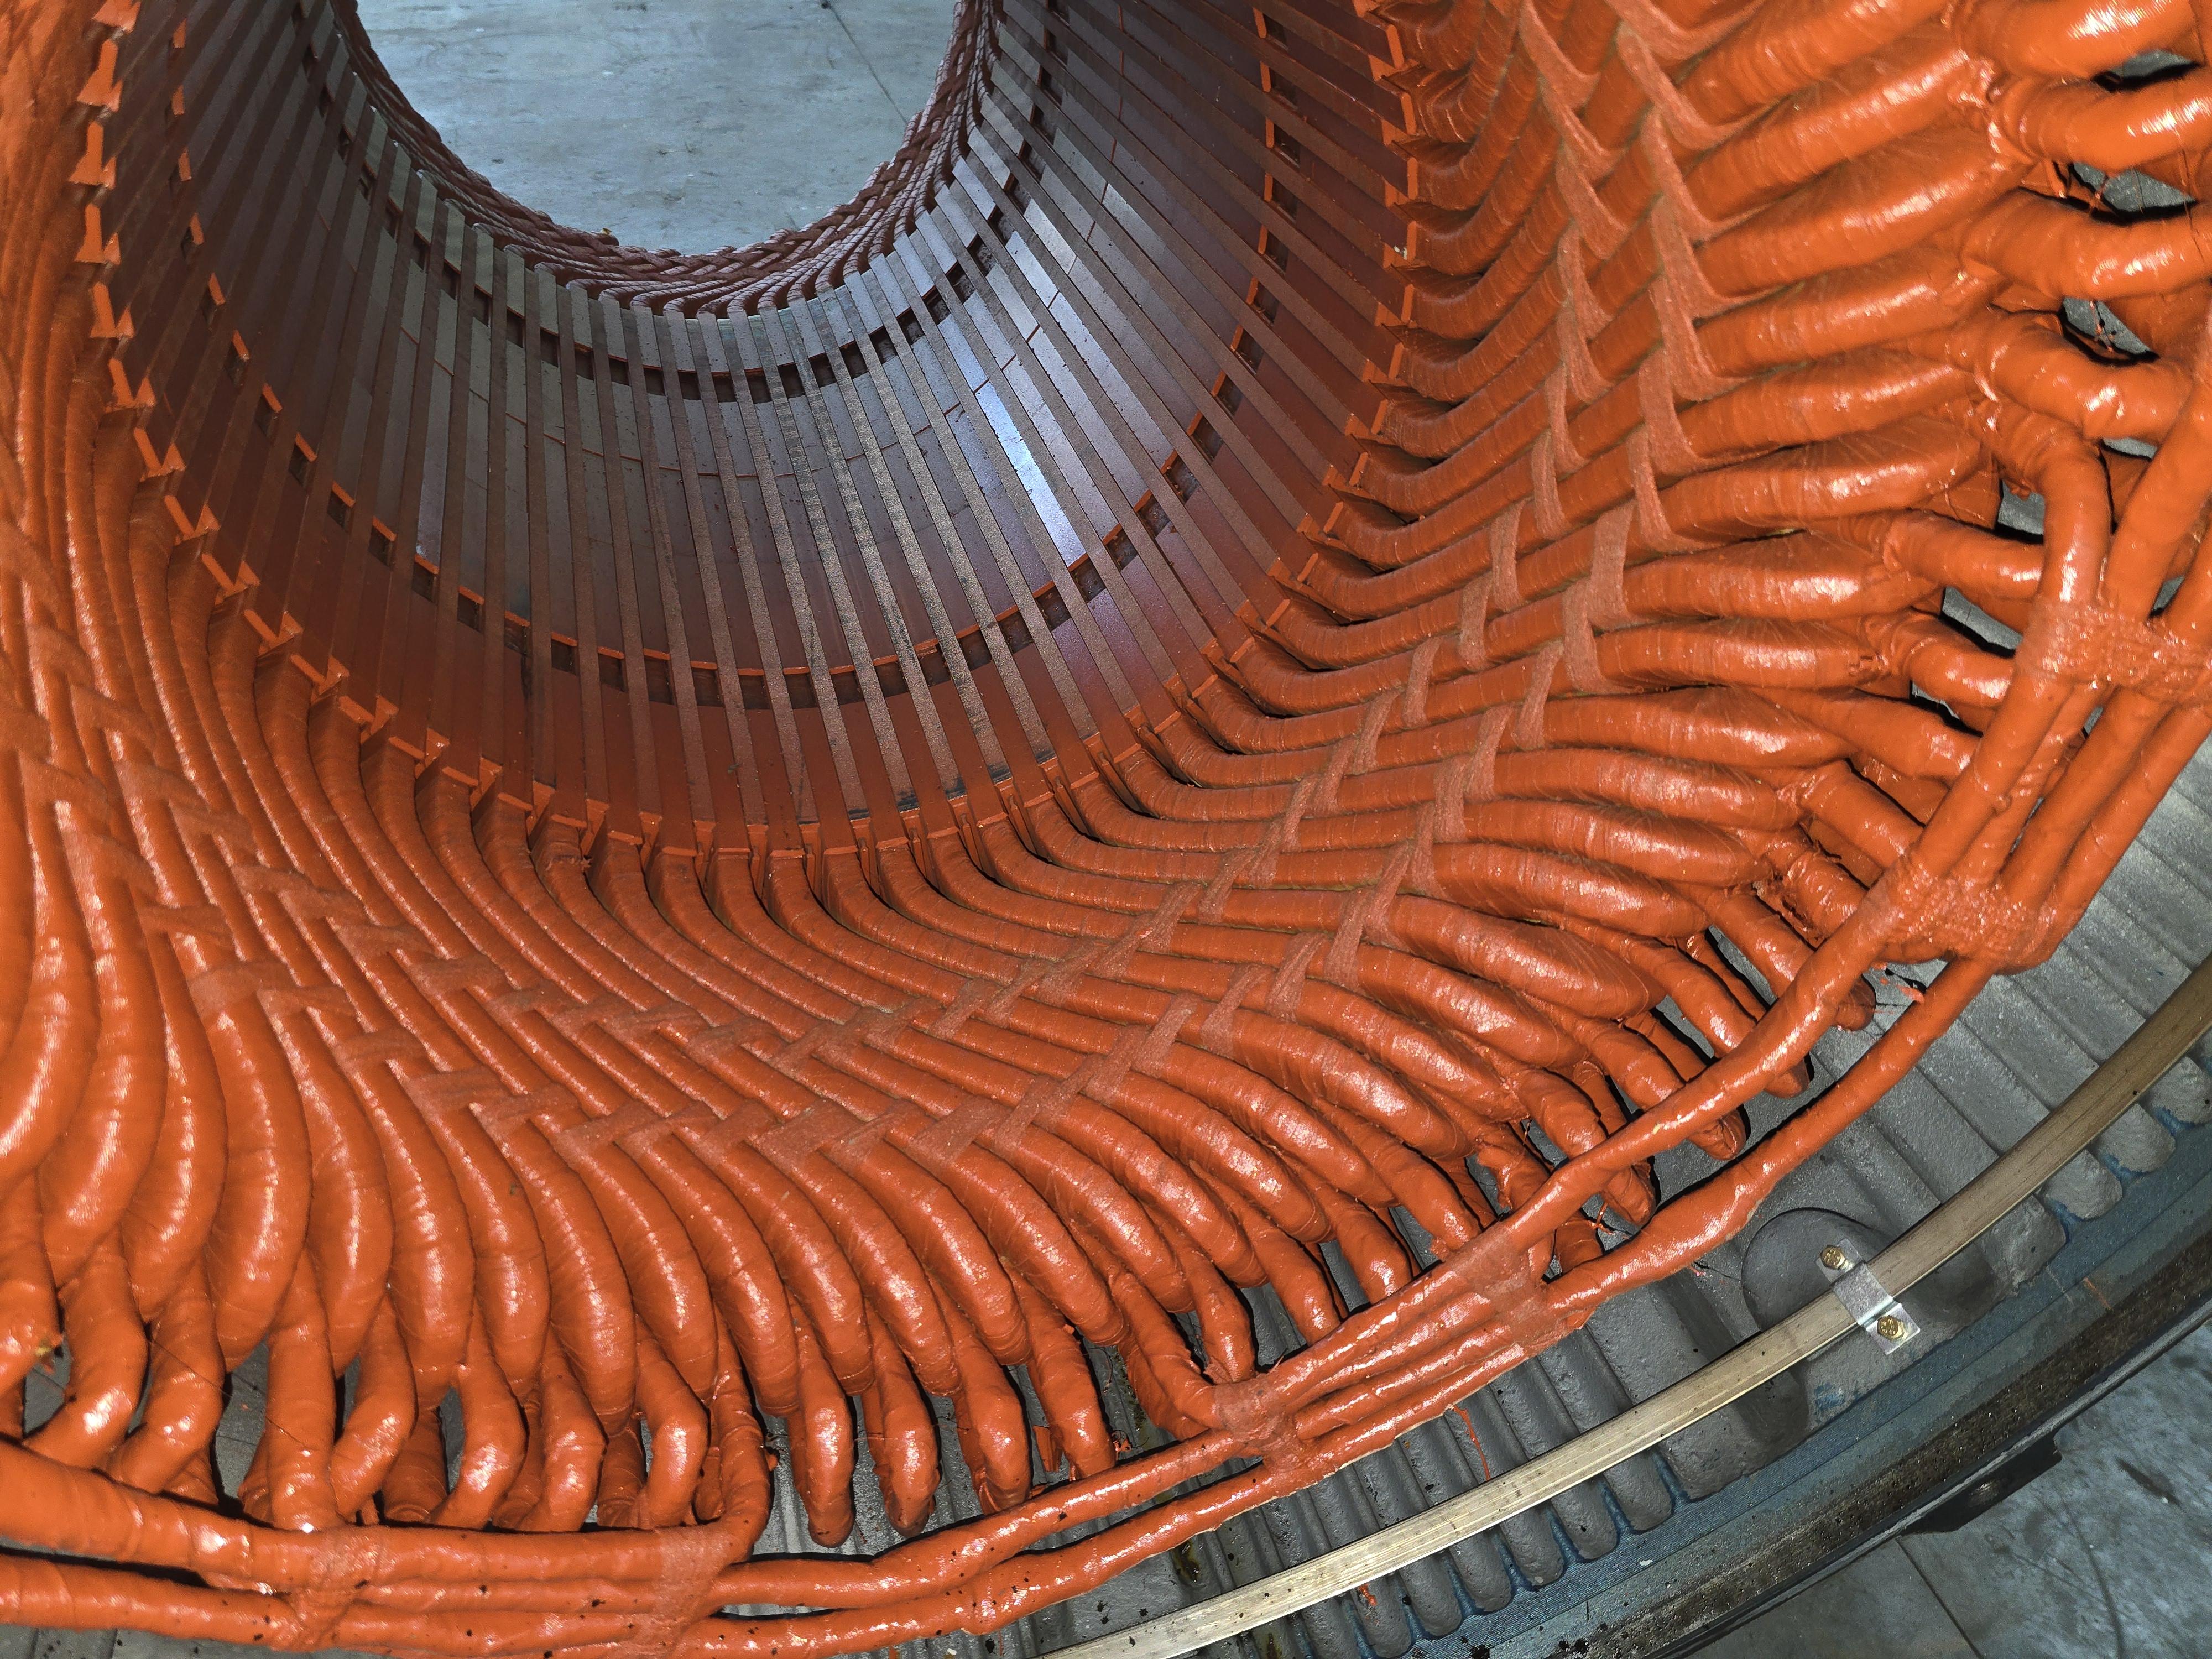 [사진 8 ] STATOR CORE 및 권선 END 상태 양호
3. RCA 결과
| 구분 | 결과 |
|---|---|
| 1차 원인 | DE/NDE BEARING의 GREASE 주입 미흡 |
| 2차 확대 원인 | 최초 TRIP 후 원인분석과 조치 없이 재기동 반복 |
| 기계적 손상 | NDE 내륜–SHAFT CREEP, FRETTING, 소착 발생 |
| 2차 손상 | 내측 COVER–SHAFT 접촉 및 COVER CRACK |
| 전기부 상태 | 고정자 권선 및 CORE 상태 양호 |
고장은 다음 순서로 확대되었습니다.
GREASE 주입 미흡
→ BEARING 내부 윤활막 부족
→ BEARING TEMPERATURE 상승 TRIP
→ 원인분석 없이 재기동 반복
→ NDE 내륜–SHAFT CREEP 및 마찰열 증가
→ 내륜–SHAFT 소착
→ 내측 COVER 접촉 및 CRACK 발생
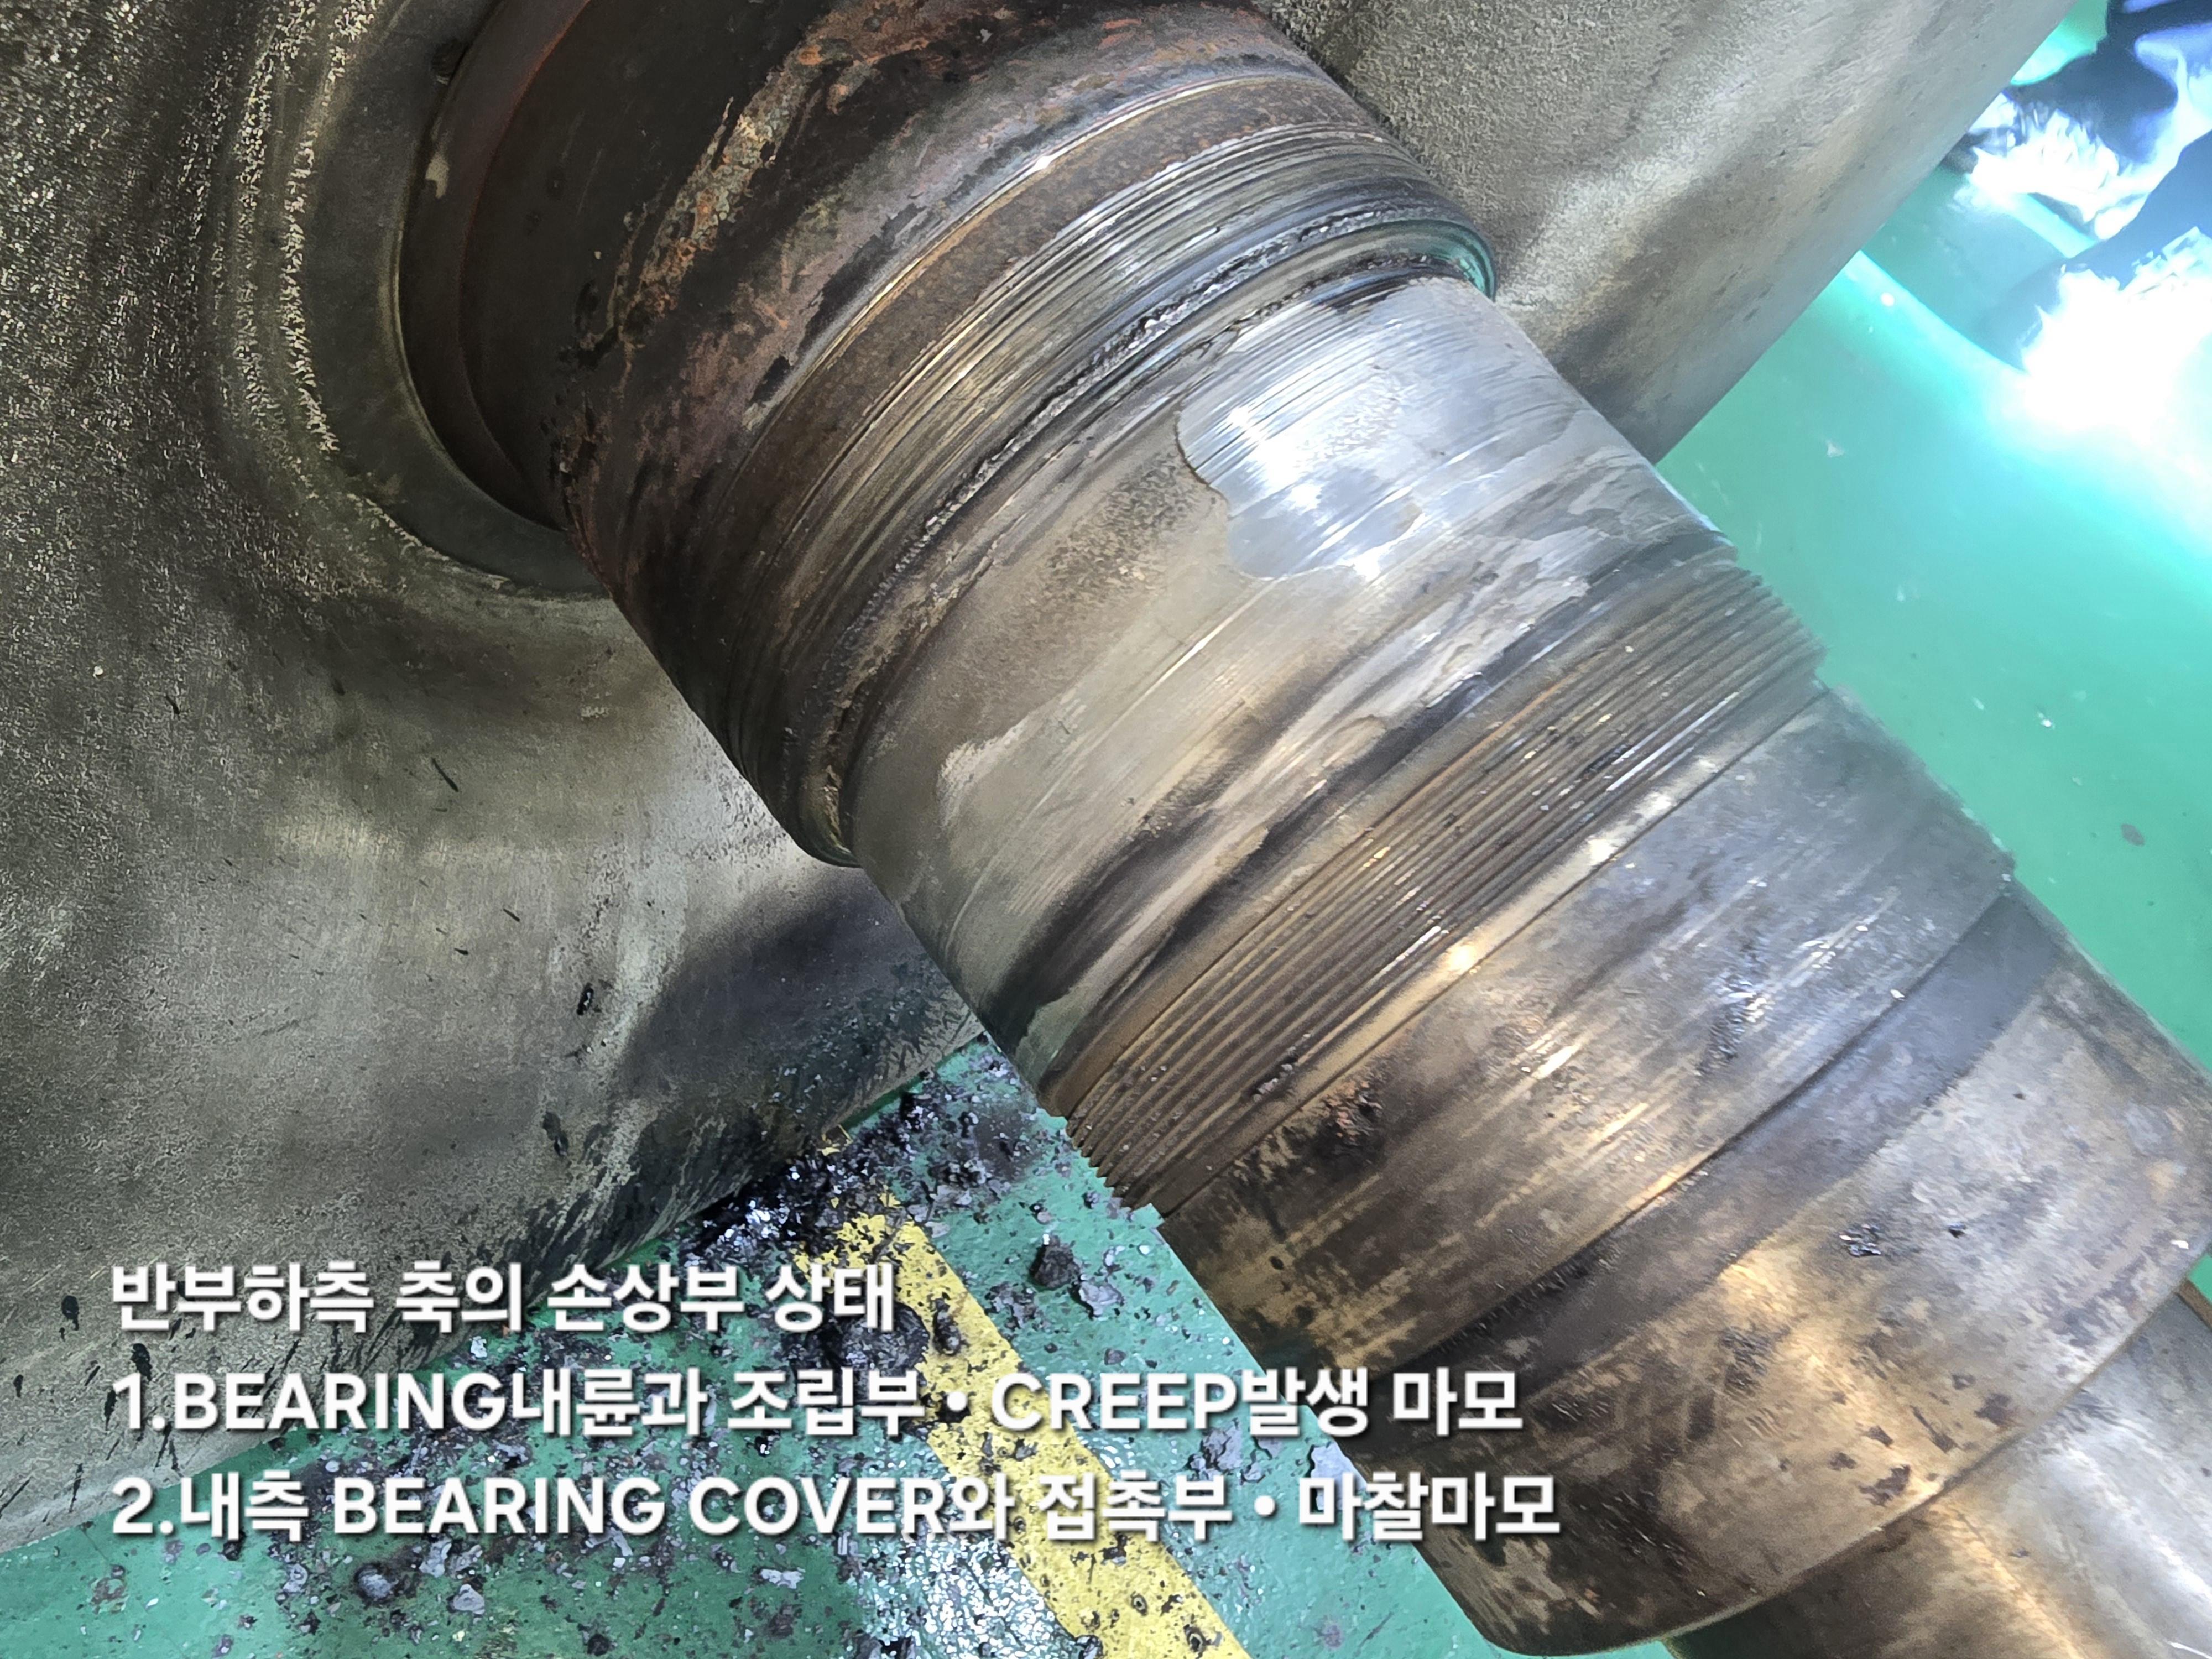 [사진 9 ] NDE 내륜–SHAFT CREEP 및 소착부 상태
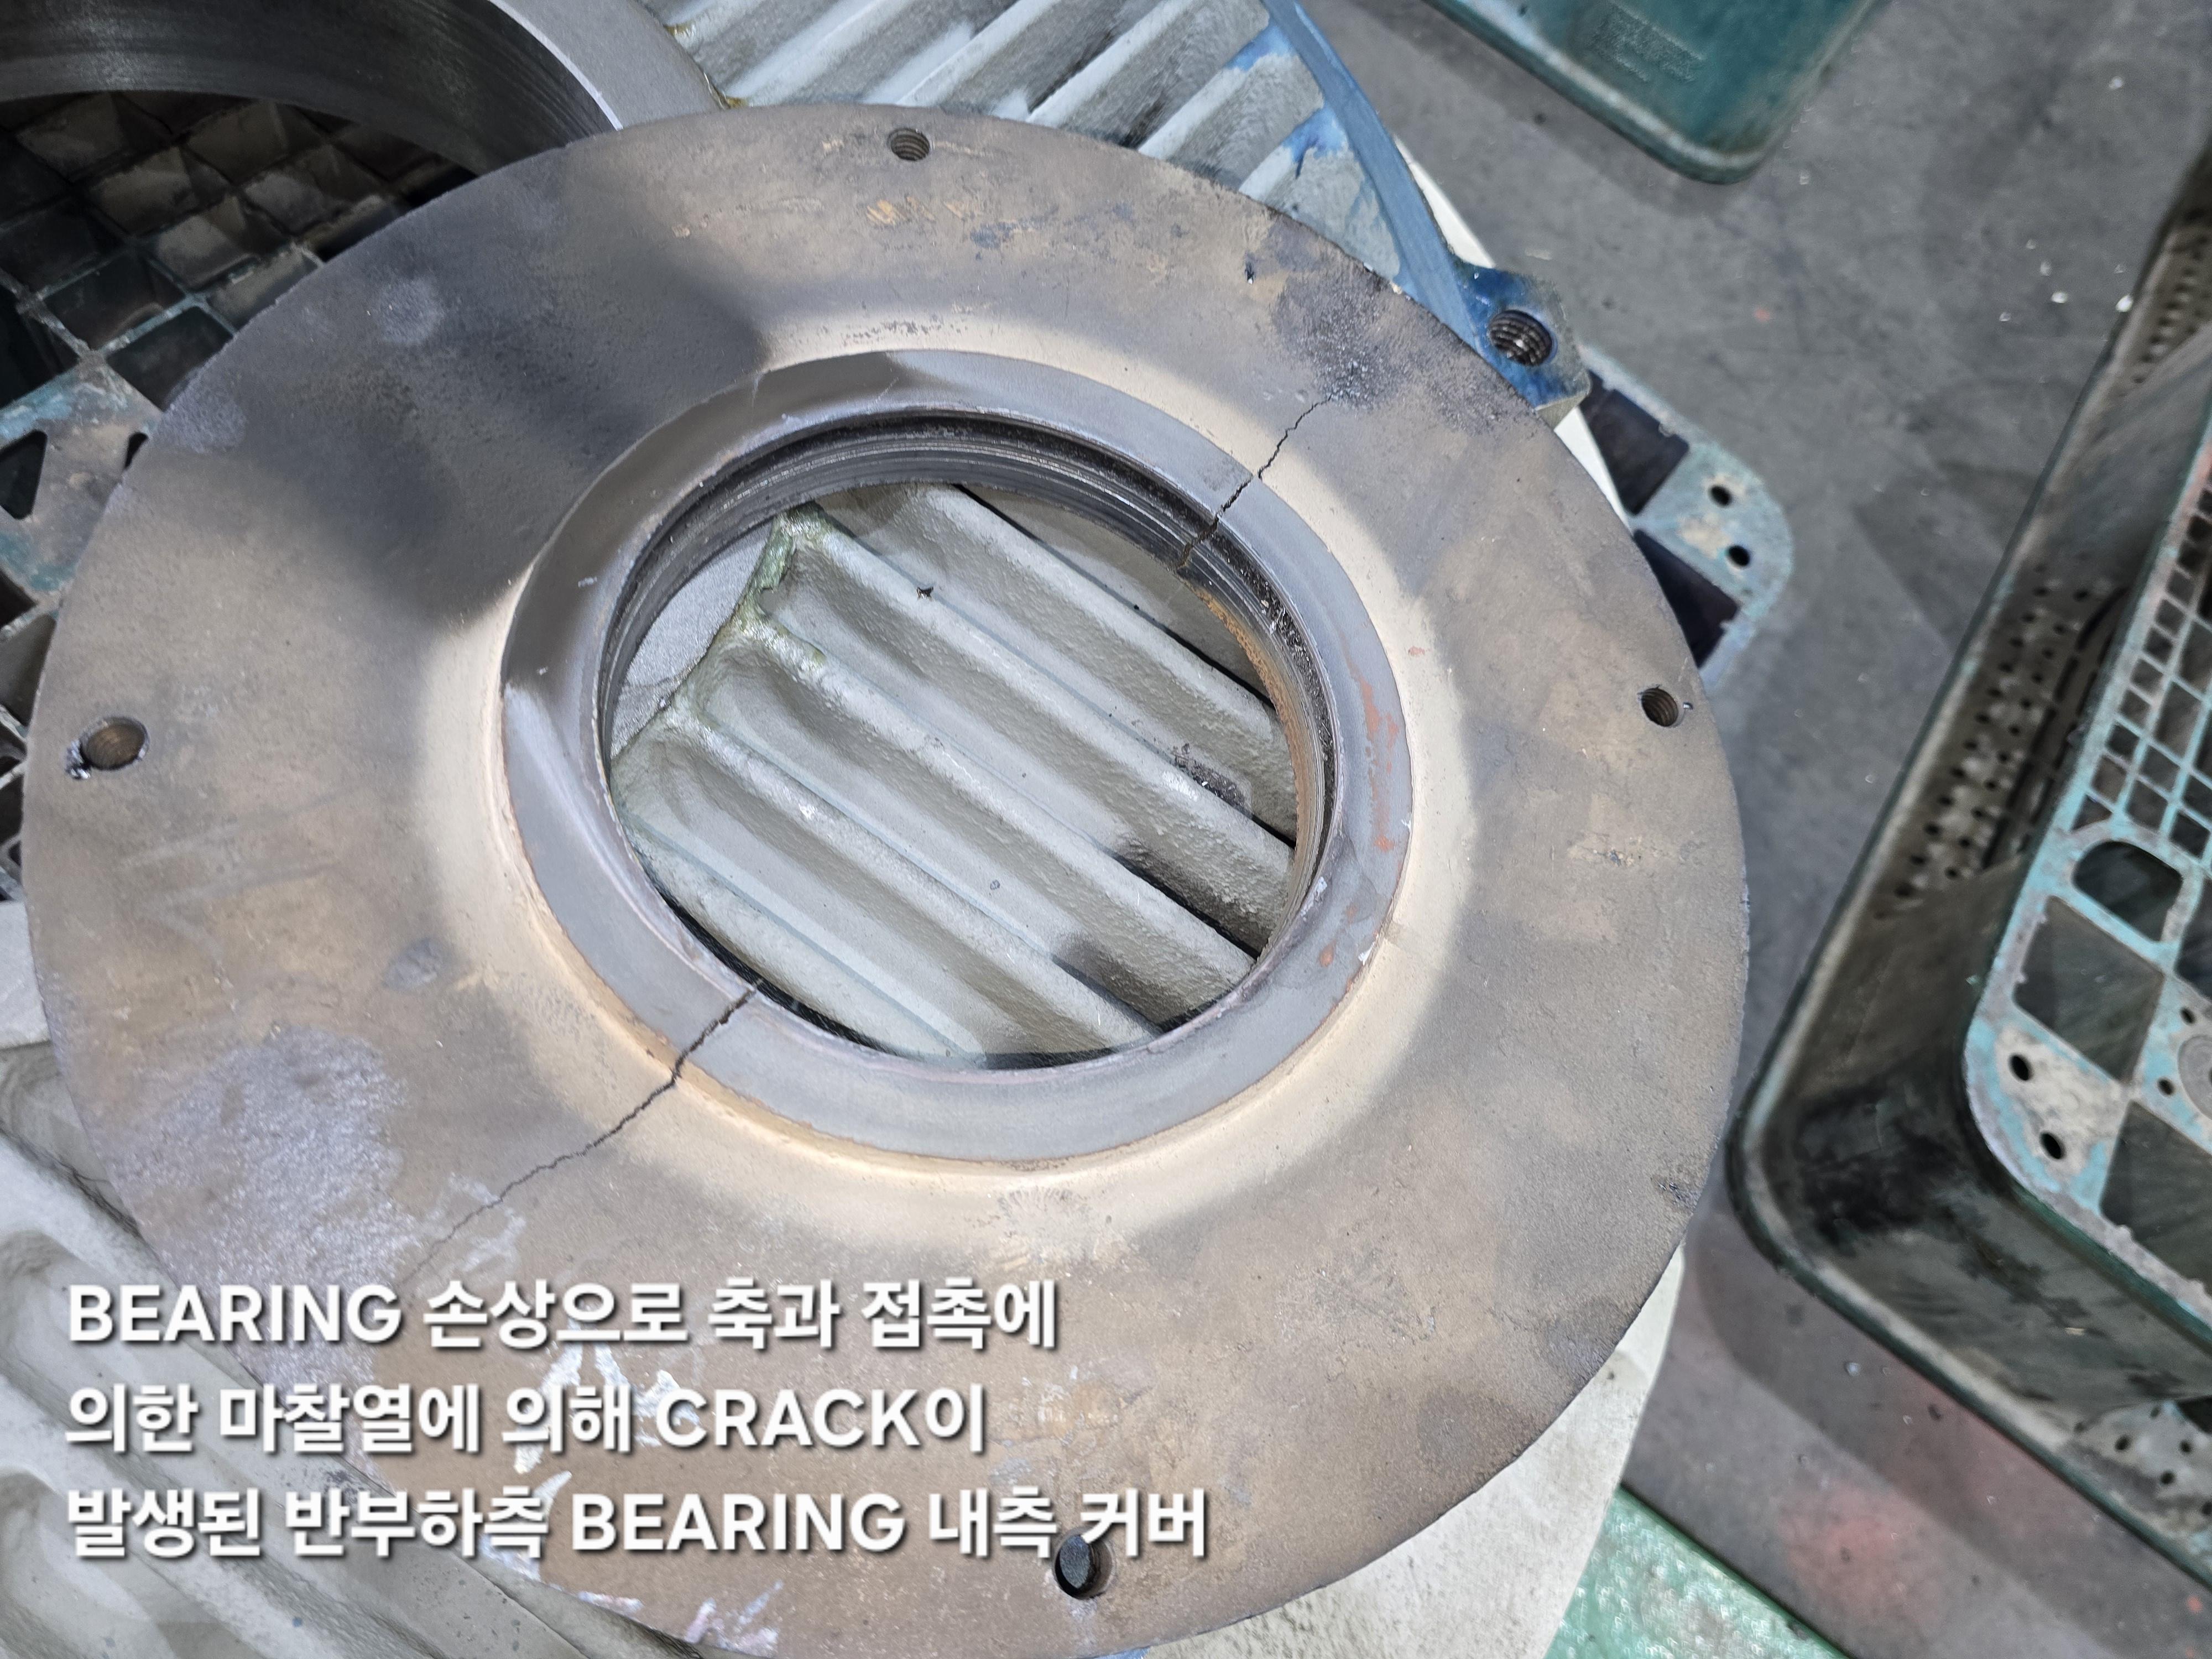 [사진 10 ] 내측 COVER 접촉·균열부 확대 상태
4. 진단 검증의 목적은 재발방지입니다.
현장 진단 결과는 공장 분해점검을 통해 검증되었습니다.
그러나 “원인을 찾았다”는 것만으로 정비가 끝난 것은 아닙니다.
전동기 수명관리 전문기업인 한국중전기의 핵심 역할은
고장 부품을 교체하는 데 있지 않습니다.
왜 손상되었는지 확인하고,
같은 조건이 다시 만들어지지 않도록 관리기준과 정비기준을 바꾸는 것이 가장 중요합니다.
이번 사례에서 재발을 막기 위해 제거해야 할 조건은 다음과 같습니다.
- GREASE 주입량·주입주기·GREASE 종류 관리 부재
- GREASE 공급 통로 및 DRAIN 상태 미확인
- 내륜–SHAFT 끼워맞춤 상태 미검증
- BEARING TEMPERATURE TRIP 후 무조치 재기동 반복
- 운전 중 온도·진동 TREND 관리 미흡
5. 재발방지 대책
① GREASE 관리 표준화
- 제조사 지정 또는 동등성이 검증된 GREASE만 사용
- DE/NDE별 GREASE 종류, 1회 주입량, 주입주기를 표찰 및 관리대장에 명확히 표시
- 주입일자, 주입량, 운전시간, 작업자, GREASE LOT 기록
- 주입구 잔류 여부가 아닌 BEARING 내부 공급 및 DRAIN 배출 상태까지 확인
② 정비 시 공급계통 전수 검증
- NIPPLE, PIPE, 공급 통로, DRAIN PORT 완전 분해·세척
- 재조립 전 AIR BLOW로 공급 통로 관통 확인
- GREASE 주입 TEST로 실제 BEARING 측 공급 및 DRAIN 측 배출 확인
- 경화 GREASE, 이물질 및 혼용 GREASE 잔류물 완전 제거
③ CREEP 재발 방지
- NDE SHAFT JOURNAL의 소착·FRETTING·마모부 정밀 치수 측정
- 내륜–SHAFT 끼워맞춤 공차 및 접촉면 상태 확인
- SHAFT 복원 또는 교체 여부를 측정 결과에 따라 판정
- 내측 COVER CRACK 보수 또는 교체
- SHAFT와 COVER의 위치·간극·간섭 여부 확인
④ TRIP 발생 시 운전 기준
- BEARING TEMPERATURE TRIP 후 원인 확인 전 재기동 금지
- 동일 TRIP 재발 시 즉시 운전 정지 후 윤활계통·BEARING·SHAFT·SENSOR 점검
- 불가피한 재기동은 기술책임자 승인과 온도·진동 감시 조건에서 제한적으로 실시
⑤ 운전 중 상태감시
- DE/NDE BEARING TEMPERATURE 및 VIBRATION TREND 관리
- 양측 온도 편차와 온도 상승속도 동시 관리
- GREASE 누유·비산, 비정상 소음, 급격한 진동 변화 발생 시 즉시 점검
- 중요 전동기 베어링 관리현황 월간 검토
6. 결론
본 건의 1차 원인은 양측 BEARING의 GREASE 주입 미흡이며,
최초 TRIP 이후 원인분석과 조치 없이 재기동을 반복한 것이 NDE 내륜–SHAFT CREEP,
소착 및 COVER CRACK으로 손상을 확대시킨 2차 원인입니다.
진단보고서는 고장 가능성을 제시하고, 분해점검은 그 판단을 검증합니다.
그러나 가장 중요한 최종 단계는 재발 조건을 제거하고 관리기준을 현장에 정착시키는 것입니다.
"보호계전 TRIP은 재기동 신호가 아니라,
원인 확인과 재발방지 조치를 요구하는 정지 신호입니다.""
한국중전기(주)
CBDT – CONSULTING-BASED DIAGNOSTICS & TRAINING
LMCS – LIFE-CYCLE MOTOR CARE SYSTEM
전동기 수명관리실
<주의사항> 해당 게시글 및 첨부자료의 저작권은 저작권자에게 있음을 알려드립니다.
인용 및 활용시는 반드시 출처를 명시하여야 합니다.


